泥石分离机选型与工艺适配:从物料特性到筛分效率的系统性分析
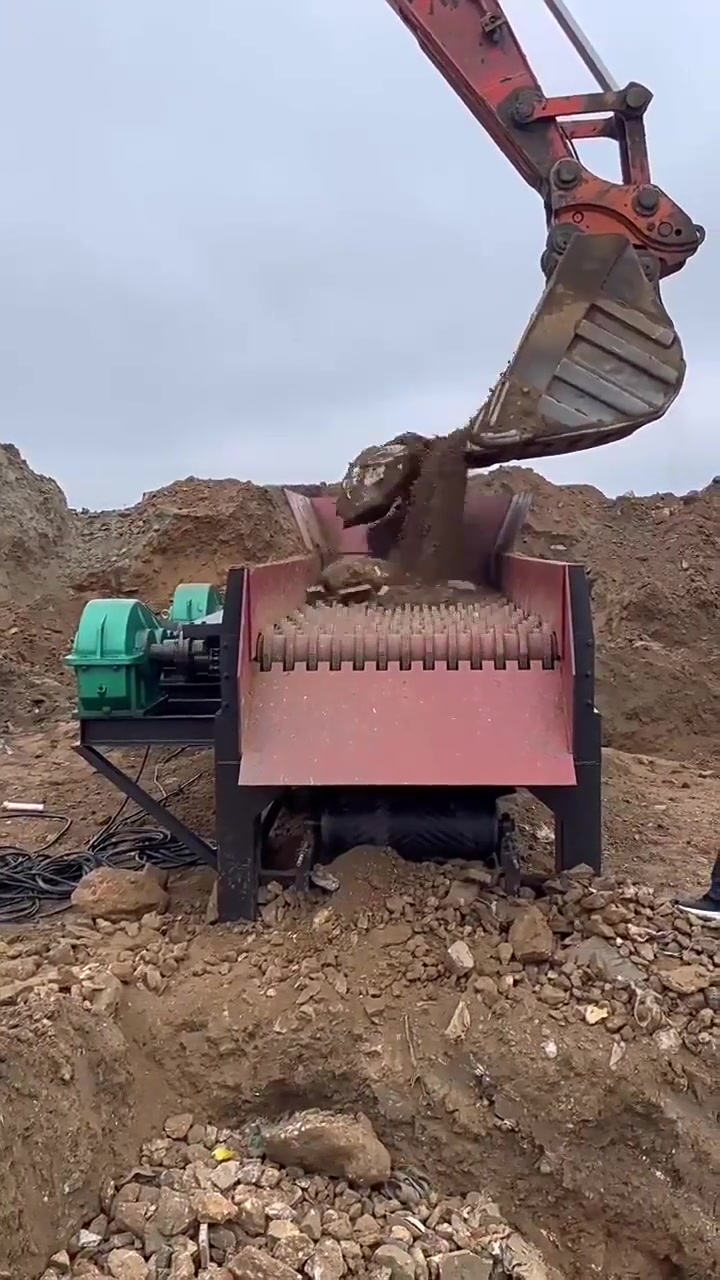
在砂石骨料加工、矿山开采及建筑固废资源化利用领域,泥石分离机作为前端预处理的核心装备,其选型合理性直接决定整条生产线的运行稳定性与成品质量。据中国砂石协会统计,2023年全国砂石骨料产量约194亿吨,其中约有35%的原料存在含泥量偏高、黏结性强的问题,未经有效泥石分离直接进入破碎环节,会导致破碎设备产能下降20%—40%,筛网堵塞频率提升3倍以上。这一数据背后,反映的是泥石分离工艺在整个生产链条中不可替代的地位。
一、泥石分离机的工艺定位与技术分类
泥石分离机的本质功能是将物料中的黏土、泥团与石料进行有效解离和分级。从工艺位置看,它通常布置在给料与粗碎之间,承担“预筛分+除泥”的双重任务。当前主流设备可分为三类:碟盘筛分机、滚筒筛分机和振动给料式分离机。
碟盘筛分机通过多组交错排列的碟盘轴旋转,利用碟盘间隙实现泥石分离,对含水率12%—18%的黏性物料适应性较强,筛分效率可达85%以上;滚筒烘干筛分一体设备则适用于含水率更高的场景,常与滚筒烘干机配套使用;振动式分离机结构简单、处理量大,但对高黏物料的堵孔风险较高。湖南冠凌矿山机械在多个项目中采用的碟盘筛分方案,针对南方雨季高含水率砂石原料,实测堵孔率较传统振动筛降低约60%。
二、物料特性决定选型逻辑:三个关键参数
泥石分离机选型不能脱离物料条件空谈。工程实践中,需重点采集三类数据:
- 含水率与黏性指数:含水率超过15%的物料,振动筛分效率急剧衰减,应优先考虑碟盘式或滚筒式结构;
- 泥石比与粒径分布:泥石比大于3:7的原料,需配置预筛分段,避免细泥包裹石料影响后续破碎;
- 处理量与粒度上限:进料粒度超过300mm时,设备结构强度与碟盘间距需同步放大,否则易发生卡滞。
以某长江沿线砂石骨料项目为例,原料为河卵石夹泥,含水率14%—17%,泥石比约2:8。项目初期选用振动筛分设备,运行两周后筛面堵塞严重,被迫停机清理。后改用碟盘筛分机并调整碟盘间距至45mm,处理能力恢复至设计值350t/h,泥料去除率稳定在88%左右。这一案例说明,泥石分离机价格差异的背后,实质是工艺适配能力的差异,低价设备在复杂工况下的隐性停机成本往往远超采购差价。
三、系统配套与运维要点
泥石分离机并非孤立运行,其效率受给料均匀性、下游衔接及耐磨件管理共同影响。给料端建议配置变频调速的板式给料机,确保料层厚度稳定在碟盘直径的1.5—2倍;分离出的泥料需配套脱水或烘干工序,若后续用于制砖或回填,可衔接小型烘干机或煤泥烘干设备进行含水率调控。耐磨件方面,碟盘材质从普通锰钢升级为高铬合金后,使用寿命可由3个月延长至8—10个月,虽然单件成本上升约40%,但年综合维护成本下降明显。
从行业趋势看,泥石分离设备正朝着“筛分—脱水—资源化”一体化方向演进。筛分设备厂家在提供单机的同时,越来越多地参与前端物料试验与工艺包设计。对于用户而言,选择具备定制化能力的供应商,结合真实物料开展带料试机,远比对照参数表选型更为可靠。